Warum ist ein Labor-Atmosphäre-Ofen für das Sintern von Biokohle unverzichtbar? Pyrolyse meistern & Kohlenstoffreinheit kontrollieren
Aktualisiert vor 3 Monaten
Der Labor-Atmosphäre-Ofen ist der entscheidende Ermöglicher kontrollierter Pyrolyse. Er sorgt durch die Einleitung von Schutzgasen wie hochreinem Stickstoff für eine strikt sauerstofffreie Umgebung, wodurch verhindert wird, dass die Biomasse bei hohen Temperaturen verbrennt oder zu Asche wird. Diese präzise Wärmebehandlung verwandelt Rohstoffe in kohlenstoffreiche, poröse Biokohle mit dem spezifischen chemischen Profil – nämlich einem extrem niedrigen Stickstoffgehalt –, das erforderlich ist, um die Leistung zu optimieren und Stickstoffoxid-(NOx)-Emissionen während des Sinterprozesses zu reduzieren.
Ein Labor-Atmosphäre-Ofen ist unverzichtbar, weil er Sauerstoff durch eine inerte Atmosphäre ersetzt, damit die Biomasse eine kohlenstoffanreichernde Pyrolyse statt einer Verbrennung durchläuft. Diese kontrollierte Umgebung ist die einzige Möglichkeit, Biokohle mit der spezifischen Porosität und chemischen Reinheit herzustellen, die für fortschrittliche Sinteranwendungen erforderlich ist.
Die Mechanik des atmosphärischen Ausschlusses
Verhinderung von aerober Verbrennung und Veraschung
Bei den hohen Temperaturen, die für die Biokohleproduktion erforderlich sind (typischerweise 400°C bis 600°C), entzündet sich Biomasse von selbst und verbrennt, wenn Sauerstoff vorhanden ist. Ein Atmosphäre-Ofen verwendet hochreinen Stickstoff, um Sauerstoff zu verdrängen und eine vakuumversiegelte oder überdruckbeaufschlagte Umgebung zu schaffen, die die Verbrennung hemmt. Dadurch wird sichergestellt, dass das Material eine thermochemische Zersetzung zu Kohlenstoff durchläuft, anstatt in nutzlose anorganische Asche umgewandelt zu werden.
Unterstützung der Entgasung
Der Ofen ermöglicht einen Prozess namens Entgasung, bei dem Holz oder andere Biomassebestandteile erhitzt werden, bis ihre flüchtigen Verbindungen ausgetrieben werden. Durch die Aufrechterhaltung einer strikt kontrollierten Umgebung stellt der Ofen sicher, dass diese flüchtigen Bestandteile entfernt werden, ohne mit dem verbleibenden Feststoff zu reagieren. Dies führt zu einem Produkt mit hohem Fixkohlenstoff-Gehalt, der die primäre Brennstoffquelle darstellt, die in der Sinterstufe benötigt wird.
Einrichtung reduzierender Umgebungen
Bei bestimmten Sinteranwendungen, etwa solchen mit eisenbasierten Biomaterialien, können diese Öfen wasserstoffreduzierende Umgebungen erzeugen. Bei Temperaturen von bis zu 1120°C verhindert diese Atmosphäre die Oxidation von Metallpulvern und reduziert vorhandene Oxidschichten. Dies erleichtert die Diffusion von Eisenatomen und führt zu hochfesten, hochreinen gesinterten Gerüsten.
Chemisches und strukturelles Engineering von Biokohle
Reduzierung von Stickstoffoxid-(NOx)-Emissionen
Einer der wichtigsten Gründe für den Einsatz eines Atmosphäre-Ofens ist die Steuerung der chemischen Signatur der Biokohle. Durch die präzise Kontrolle der Pyrolyseumgebung können Forschende Biokohle mit extrem niedrigem Stickstoffgehalt herstellen. Wenn diese Biokohle anschließend beim Sintern verwendet wird, reduziert sie die Freisetzung schädlicher Stickstoffoxid-Emissionen erheblich und macht den industriellen Prozess damit umweltverträglicher.
Entwicklung hochporöser Strukturen
Die Fähigkeit des Ofens, eine stabile, inerte Umgebung aufrechtzuerhalten, ermöglicht den geordneten Abbau der Zellstrukturen in der Biomasse. Dadurch entsteht ein reich poröses kohlenstoffhaltiges Material mit hoher spezifischer Oberfläche. Diese Poren sind entscheidend für die Reaktivität der Biokohle und ihre Fähigkeit, während der chemischen Aktivierungs- oder Sinterphasen als feste Gerüststruktur zu dienen.
Präzisionsheizung und isothermes Halten
Atmosphärenöfen bieten eine fortschrittliche Kontrolle über Heizraten und isotherme Haltezeiten. Diese Präzision ist entscheidend, um die "geordnete" Zersetzung von Holzbestandteilen sicherzustellen. Ohne dieses Maß an Kontrolle kann die Biokohle instabile physische Strukturen entwickeln, die den thermischen Belastungen einer Sinteranlage nicht standhalten würden.
Die Abwägungen verstehen
Abdichtung der Ausrüstung und Gasintegrität
Die größte Herausforderung beim Einsatz von Atmosphärenöfen ist die Anforderung einer streng gasdichten Umgebung. Jede Undichtigkeit, die während der Hochtemperaturzyklen das Eindringen von Sauerstoff ermöglicht, kann zu "Veraschung" führen, wodurch die Charge unbrauchbar wird und die Heizelemente beschädigt werden können. Die Aufrechterhaltung dieser Dichtungen erfordert regelmäßige Wartung und hochwertige Vakuum- oder Druckmessgeräte.
Betriebskosten und Gasverbrauch
Die Herstellung von experimenteller Biokohle in einem Atmosphäre-Ofen ist deutlich teurer als das Heizen in einem herkömmlichen Muffelofen. Der kontinuierliche Fluss von hochreinen Inertgasen (wie Stickstoff oder Argon) verursacht laufende Betriebskosten. Darüber hinaus verlängert die Zeit, die zum Spülen der Kammer vor dem Heizen und zum Abkühlen unter Gasfluss erforderlich ist, den Produktionszyklus im Vergleich zu offenen Verfahren.
Die richtige Wahl für Ihr Ziel treffen
So wenden Sie dies auf Ihr Projekt an
Ob ein Atmosphäre-Ofen notwendig ist, hängt von Ihren spezifischen experimentellen Ergebnissen und der Beschaffenheit Ihrer Rohstoffe ab.
- Wenn Ihr Hauptfokus auf der Reduzierung der Umweltbelastung liegt: Nutzen Sie einen Atmosphäre-Ofen bei 600°C mit Stickstoff, um den Stickstoffgehalt in der finalen Biokohle zu minimieren und dadurch die NOx-Emissionen beim Sintern zu senken.
- Wenn Ihr Hauptfokus auf maximaler Oberfläche liegt: Verwenden Sie einen Rohr-Atmosphäre-Ofen, um sekundäre Wärmebehandlungen bei 900°C zu ermöglichen, die eine bessere Porenentwicklung für die Gasadsorption bewirken.
- Wenn Ihr Hauptfokus auf dem Sintern von Metallen liegt: Wählen Sie einen Atmosphäre-Ofen, der Wasserstoff verarbeiten kann, um eine reduzierende Umgebung zu schaffen, die die Oxidation von Pulvern verhindert und hochfeste Bindungen sicherstellt.
Der Labor-Atmosphäre-Ofen ist nicht nur ein Heizgerät, sondern ein chemischer Reaktor, der die grundlegenden Eigenschaften der Biokohle bestimmt, die im modernen Sintern verwendet wird.
Zusammenfassungstabelle:
| Merkmal | Funktion in der Biokohleproduktion | Hauptvorteil |
|---|---|---|
| Inerte Atmosphäre | Verdrängt Sauerstoff mit hochreinem Stickstoff | Verhindert Verbrennung und sorgt für Kohlenstoffanreicherung |
| Entgasung | Kontrollierte Entfernung flüchtiger Verbindungen | Führt zu hohem Fixkohlenstoff und porösen Strukturen |
| Reduzierende Umgebung | Führt Wasserstoff bei hohen Temperaturen zu | Verhindert Oxidation in metallbasierten Sintergerüsten |
| Thermische Präzision | Stabile Heizraten und isothermes Halten | Erzeugt stabile physische Strukturen für den industriellen Einsatz |
Heben Sie Ihre Materialforschung mit THERMUNITS auf ein neues Niveau
Als führender Hersteller von Hochtemperatur-Laborausrüstung unterstützt THERMUNITS die Materialwissenschaft und industrielle F&E mit unübertroffener thermischer Präzision. Die Herstellung hochwertiger Biokohle erfordert strikte atmosphärische Integrität – unsere fortschrittlichen Atmosphäre-Öfen und Vakuumsysteme bieten die sauerstofffreien Umgebungen, die für hervorragende Karbonisierung und Sinterergebnisse notwendig sind.
Unsere umfassenden Lösungen für die thermische Verarbeitung umfassen:
- Öfen: Muffel-, Vakuum-, Atmosphären-, Rohr-, Dreh- und Heißpressöfen.
- Fortschrittliche Systeme: CVD-/PECVD-Systeme, Dentalöfen und elektrische Drehöfen.
- Spezialisierte Ausrüstung: Vakuum-Induktionsschmelzöfen (VIM) und hochwertige Heizelemente.
Möchten Sie die Effizienz Ihres Labors steigern und präzise chemische Profile in Ihren Materialien erzielen?
Kontaktieren Sie THERMUNITS noch heute, um Ihr Projekt zu besprechen
Referenzen
- Shiwang Han, Zhiqiang Wang. The mechanism of NO<sub><i>x</i></sub> removal in the sintering process based on source reduction of carbon emissions. DOI: 10.1039/d4ra01102c
Erwähnte Produkte
- 1200°C 64-Liter-Kammerofen mit 5-seitiger Beheizung und kontrollierter Atmosphäre für die Materialsynthese
- Bodenbeladener Inertgas-Atmosphären-Kammerofen 1400°C Maximaltemperatur 125L Hochleistungs-Wärmebehandlungssystem für Laboratorien
- 1000°C Mini-Rohrofen mit 20-mm-Quarzrohr und Vakuumflanschen für die materialwissenschaftliche Forschung und die Verarbeitung kleiner Proben unter kontrollierter Atmosphäre
- Kompakter 1000°C Muffelofen mit programmierbarem Regler und 2-Zoll-Öffnung an der Oberseite für Vakuum- und Atmosphären-Materialforschung
- 1700°C Hochtemperatur-Rohrofen mit 18-Zoll-Heizzone und Vakuum-Dichtflanschen
Andere fragen auch
- Welche Rolle spielt ein hochtemperaturfähiger Muffelofen im Labor in der Ascheanalysephase der Biomasse-Mitverbrennungsforschung? [Leitfaden]
- Welche Rolle spielt ein Labor-Muffelofen bei der Vorverkohlung von Bagasse? Biomassepyrolyse meistern
- Was ist der Hauptanwendungszweck eines Labor-Muffelofens bei der Bewertung pyrolysierter Biomasse? Master Biomass Fuel Analysis.
- Welche Rolle spielt ein Labor-Muffelofen bei der Synthese monokliner BiVO4-Kristallstrukturen? Expertenleitfaden
- Was ist die Anwendung eines Muffelofens bei der Bewertung von aus Maden gewonnenem Biokohlenstoff? Analyse von Asche und Reinheit

Technisches Team · ThermUnits
Last updated on Jun 03, 2026
Ähnliche Produkte
1200°C 64-Liter-Kammerofen mit 5-seitiger Beheizung und kontrollierter Atmosphäre für die Materialsynthese
Bodenbeladener Inertgas-Atmosphären-Kammerofen 1400°C Maximaltemperatur 125L Hochleistungs-Wärmebehandlungssystem für Laboratorien
1000°C Mini-Rohrofen mit 20-mm-Quarzrohr und Vakuumflanschen für die materialwissenschaftliche Forschung und die Verarbeitung kleiner Proben unter kontrollierter Atmosphäre
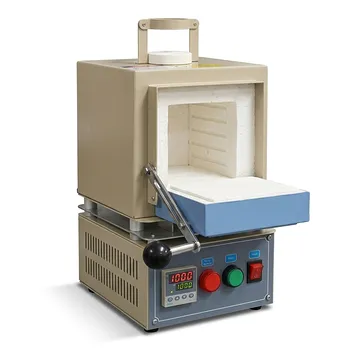
Kompakter 1000°C Muffelofen mit programmierbarem Regler und 2-Zoll-Öffnung an der Oberseite für Vakuum- und Atmosphären-Materialforschung
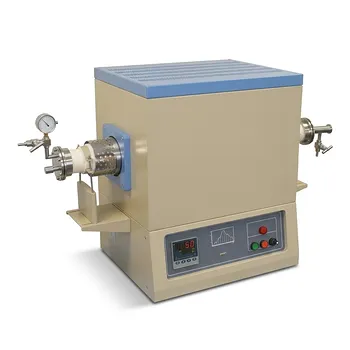
1700°C Hochtemperatur-Rohrofen mit 18-Zoll-Heizzone und Vakuum-Dichtflanschen
1650C Hochtemperatur-Atmosphären-Boxofen mit 65L-Kammer für fortschrittliches Materialsintern und industrielle Wärmebehandlung
Hochtemperatur-Vertikalofen mit kontrollierter Atmosphäre, automatischer Bodenbeschickung und 1700 °C Kapazität für die fortgeschrittene Materialforschung
Hochtemperatur-Ofen mit kontrollierter Sauerstoff- und Inertgasatmosphäre, 8 Liter, 1700°C Sinteranlage für die Forschung an fortschrittlichen Materialien
Atmosphärenkontrollierter Muffelofen, 1700 °C Maximaltemperatur, 80 l Hochleistungs-Vakuum-Inertgas-Kammerofen
Hochtemperatur-Wasserstoffatmosphären-Kammerofen 1650 °C max. Reduzierende-Umgebung Material-Synthesesystem 8x8x8 Kammer
Vertikaler Hochtemperatur-Atmosphärenofen 1700°C, automatische Bodenbeschickung, 13 Liter Vakuum-Thermalsystem
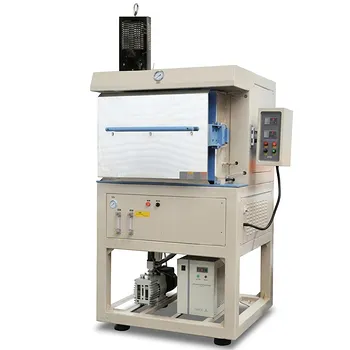
1200 °C Wasserstoff-Atmosphären-Kastenofen mit 5 beheizten Seiten und 64-L-Kammer
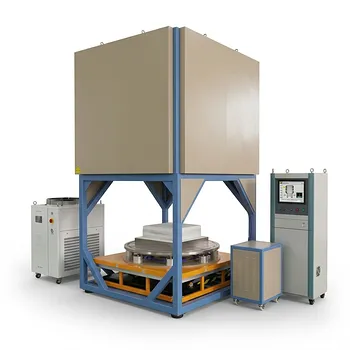
Bottom-Loading-Kammerofen mit Inertgasatmosphäre, 1700 °C / 1300 °C, 216 l Fassungsvermögen, industrielles Wärmebehandlungssystem
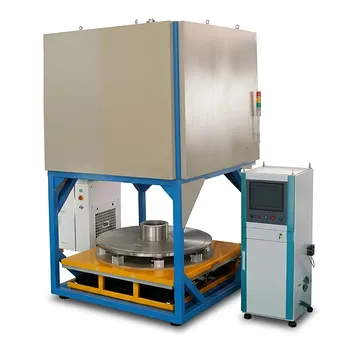
1400°C Bodenbeladener Boxofen mit Inertgasatmosphäre, 125L Kapazität und präzisem hydraulischem Hub
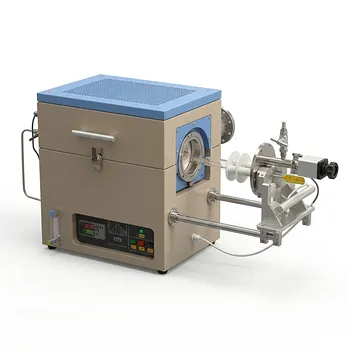
Kompakter atmosphärengesteuerter Rapid Thermal Processing (RTP) Ofen mit 4-Zoll-Quarzrohr, 1100 °C
1100C Tiegel-Schmelzofen mit Rührfunktion für Glovebox- und luftempfindliche Legierungsforschung
1800°C Tisch-Muffelofen mit Kanthal Super 1900 Heizelementen und 3,6L Aluminiumoxidfaser-Kammer
1200C Muffelofen 12x8x5 7,2L Heizkammer mit Quarz-Beobachtungsfenster und Entlüftungsanschluss
Hochtemperatur-Labor-Muffelofen 1500 °C mit 3,6-l-Kammer und Quarz-Sichtfenster