Was ist die Rolle eines industriellen Hochtemperaturofens bei der Vorbehandlung von H13-Stahl? Erreichen Sie eine überlegene Schweißnahtintegrität
Aktualisiert vor 3 Monaten
Der industrielle Hochtemperaturofen fungiert als grundlegender Architekt für H13-Werkzeugstahlsubstrate. Er bereitet das Material für das Schweißen vor, indem er präzise Abschreck- und Anlasszyklen durchführt, typischerweise mit Austenitisieren bei 1020°C gefolgt von zwei Anlassphasen. Dieser Prozess stabilisiert die Mikrostruktur, erreicht eine bestimmte Zielhärte (wie 499 HV) und beseitigt innere Spannungen, um eine hochfeste metallurgische Bindung bei nachfolgenden Prozessen wie dem Plasma Transferred Arc-(PTA)-Auftragschweißen sicherzustellen.
Kernaussage: Der Ofen verwandelt das H13-Substrat in eine stabilisierte, spannungsfreie Grundlage mit einer gleichmäßigen Mikrostruktur. Diese Vorbehandlung ist entscheidend, damit das Substrat die notwendige Tragfestigkeit und metallurgische Kompatibilität für die aufgebrachte Schweiß- oder Auftragsschicht bereitstellen kann.
Strukturelle Homogenisierung und Spannungsabbau
Beseitigung von Eigenspannungen
Die Hauptaufgabe des Ofens besteht darin, Eigenspannungen zu entfernen, die durch vorherige Fertigungsschritte wie Gießen, Walzen oder additive Fertigung entstanden sind. Durch das Halten des Stahls bei hohen Temperaturen ermöglicht der Ofen die Relaxation des inneren Gitters und verhindert Verzug oder Rissbildung, wenn die intensive Wärme des Schweißens eingeleitet wird.
Erreichen mikrostruktureller Gleichmäßigkeit
Die Hochtemperaturbehandlung fördert die atomare Diffusion, wodurch chemische Entmischungen und strukturelle Inhomogenitäten beseitigt werden. Diese Homogenisierung schafft eine gleichmäßige mikrostrukturelle Grundlage und verwandelt harte, spröde Strukturen je nach spezifischem Wärmeweg oft in eine stabilere Mischung aus Ferrit und Karbiden oder in eine vollständig austenitische Matrix.
Schließen innerer Hohlräume
In speziellen Fällen, etwa bei additiv gefertigten H13-Bauteilen, fördert die Ofenatmosphäre das Schließen innerer Poren. Dies erhöht die Gesamtdichte des Substrats und stellt sicher, dass das Material physisch robust genug ist, um die in Werkzeuganwendungen für die Warmumformung üblichen Hochdruckumgebungen zu tragen.
Präzise Einstellung von Härte und Festigkeit
Abschrecken und Phasenumwandlung
Der Ofen bietet die kontrollierte Umgebung, die für das Austenitisieren erforderlich ist, üblicherweise bei Temperaturen um 1020°C. Anschließend werden präzise Abkühlmethoden - etwa eine Abschreckung mit Umluft - eingesetzt, um die innere Struktur in einen Zustand zu überführen, der Härte und Verarbeitbarkeit ausbalanciert.
Sekundärhärtung durch Anlassen
Doppelte Anlasszyklen im Ofen ermöglichen die Rückbildung des durch das Abschrecken induzierten Martensits. Diese Stufe ist entscheidend, um die Ausfällung von Legierungskarbiden zu fördern, insbesondere solcher mit Vanadium und Molybdän (V-Mo), die die Zähigkeit und die Verschleißfestigkeit bei hohen Temperaturen verbessern.
Anpassung der Tragfähigkeit
Durch präzise Temperaturregelung kann der Ofen den H13-Stahl auf bestimmte Härtegrade „einstellen“, die von 499 HV bis 572 HV reichen. So wird sichergestellt, dass das Substrat weder zu weich ist, um sich unter Last zu verformen, noch zu spröde, um dem thermischen Schock des Schweißprozesses standzuhalten.
Die Kompromisse und Risiken verstehen
Die Gefahr der Oberflächenentkohlung
Ein erhebliches Risiko bei der Verwendung herkömmlicher elektrischer Muffelöfen ist die Entkohlung. Ohne aktive Atmosphärenkontrolle reagiert der Kohlenstoff an der Stahloberfläche mit Sauerstoff und diffundiert nach außen, was zu einer „weichen Randschicht“ führt, bei der die Oberflächenhärte deutlich geringer ist als im Kern.
Thermische Gradienten beherrschen
Schnelles Aufheizen oder Abkühlen im Ofen kann neue Spannungen erzeugen, wenn es nicht korrekt gesteuert wird. Obwohl hohe Temperaturen für die Homogenisierung notwendig sind, muss die Abkühlrate sorgfältig programmiert werden, um Risse im dichten H13-Werkzeugstahl zu vermeiden.
Atmosphärische Grenzen
Standardöfen mit Luftfüllung reichen für hochpräzise Werkzeuge oft nicht aus. Um Oberflächenverschlechterung (Aufkohlung oder Entkohlung) zu verhindern, werden Hochvakuumöfen bevorzugt, da sie reaktive Gase absaugen und so eine hochgradig gleichmäßige Härteverteilung vom Kern bis zur äußersten Kante des Substrats gewährleisten.
So setzen Sie dies in Ihrem Projekt um
Bevor Sie mit dem Schweißen von H13 oder mit PTA-Auftragsschweißen fortfahren, bewerten Sie Ihr Ofenprotokoll anhand Ihrer spezifischen Leistungsanforderungen:
- Wenn Ihr Hauptziel die Maximierung der Oberflächenverbindungsintegrität ist: Verwenden Sie einen Hochvakuum- oder atmosphärisch kontrollierten Ofen, um Entkohlung zu verhindern und sicherzustellen, dass die Oberflächenhärte mit dem Kern übereinstimmt.
- Wenn Ihr Hauptziel die Vermeidung von Rissen in der Schweißzone ist: Priorisieren Sie einen vollständigen Homogenisierungszyklus bei 1020°C–1050°C, gefolgt von einem langsamen, kontrollierten Spannungsabbau-Abkühlen, um Restspannungen aus der Fertigung zu beseitigen.
- Wenn Ihr Hauptziel eine hohe Verschleißfestigkeit bei hohen Temperaturen ist: Stellen Sie sicher, dass der Ofenplan doppelte Anlasszyklen umfasst, um die Ausfällung von V-Mo-Karbiden auszulösen, die eine Sekundärhärtung bewirken.
Eine korrekt ausgeführte Ofen-Vorbehandlung stellt sicher, dass das Substrat und die Schweißschicht als eine einzige, zusammenhängende metallurgische Einheit funktionieren.
Zusammenfassungstabelle:
| Prozessstufe | Hauptmaßnahme | Wichtiger Nutzen für das Schweißen |
|---|---|---|
| Austenitisieren | Erwärmen auf 1020°C | Homogenisiert die Struktur & schließt innere Poren |
| Abschrecken | Kontrollierte Luftkühlung | Wandelt Phasen für die Zielhärte um (z. B. 499 HV) |
| Doppelanlassen | Sekundärhärtung | Löst die Ausscheidung von V-Mo-Karbiden zur Erhöhung der Zähigkeit aus |
| Spannungsabbau | Gitterrelaxation | Verhindert Risse/Verzug bei intensiver Schweißhitze |
| Atmosphärenkontrolle | Vakuum/Inertgas | Beseitigt Entkohlung und stellt Oberflächenfestigkeit sicher |
Beherrschen Sie Ihre Werkstoffkunde mit THERMUNITS-Präzision
Sichern Sie die strukturelle Integrität Ihres H13-Warmarbeitswerkzeugstahls mit professionellen Wärmebehandlungslösungen. THERMUNITS ist ein führender Hersteller von Hochtemperatur-Laborgeräten und bietet die fortschrittliche thermische Kontrolle, die für industrielle F&E und herausragende Werkstoffkunde erforderlich ist.
Unsere umfassenden Lösungen umfassen:
- Vakuum- und Atmosphärenöfen: Verhindern Entkohlung und gewährleisten eine gleichmäßige Oberflächenhärte.
- Muffel- und Rohröfen: Zuverlässiges Heizen für standardmäßige Abschreck- und Anlasszyklen.
- Fortschrittliche Systeme: CVD/PECVD-, Heißpress- und Vakuum-Induktionsschmelzöfen (VIM).
- Spezialausrüstung: Drehrohröfen, Dentalöfen und hochwertige Heizelemente.
Bereit, Ihre Wärmebehandlung zu optimieren und überlegene metallurgische Verbindungen zu erzielen? Kontaktieren Sie noch heute unser Expertenteam, um den perfekten Ofen für Ihr Labor oder Ihre industrielle Anwendung zu finden!
Referenzen
- Felipe de Jesús García Vázquez, Gerardo Daniel Olvera Romero. Effect of WC nanoparticles on the cobalt based overlay deposited on H13 steel by a plasma transferred arc (PTA). DOI: 10.22533/at.ed.317492414032
Erwähnte Produkte
- Hochtemperatur 1700°C Dreizonen-Rohrofen mit Aluminiumoxid-Rohr 50 mm, 60 mm, 80 mm Außendurchmesser für Materialforschung und industrielle Wärmebehandlung
- 1650C Hochtemperatur-Atmosphären-Boxofen mit 65L-Kammer für fortschrittliches Materialsintern und industrielle Wärmebehandlung
- 1200C Muffelofen mit Fünf-Seiten-Heizung und Schiebetür, 125L Volumen, Hochtemperatur-Wärmebehandlungssystem für großformatiges Sintern und Glühen
- Vertikaler hybrider Hochtemperaturofen 1500°C, Aluminiumoxid-Rohr, SOFC-Brennstoffzellen-Testlabor, Wärmebehandlungs-Forschungsgerät
- Hochtemperatur-Muffelofen 1700C für Tischaufstellung mit Aluminiumoxid-Faserisolation und 3,6L Kamervolumen für Präzisionssintern und Wärmebehandlung
Andere fragen auch
- Welche Funktionen bietet ein 3-Zonen-Rohrofen für mit Graphen beschichtete Aluminiumoxidfasern? Expertenleitfaden zur CVD-Wärmebehandlung
- Was ist die Hauptfunktion eines Drei-Zonen-Rohrofens im Syntheseprozess von aus Mais gewonnenen Kohlenstoffnanoröhren?
- Warum einen Drei-Zonen- statt einen Ein-Zonen-Ofen für die Fe-Ni-Cu-Diffusion verwenden? Wichtige Vorteile für die Laborpräzision
- Welche Vorteile bietet ein Drei-Zonen-Rohrofen für die Synthese von Nanopartikeln? Erschließen Sie überlegene thermische Präzision.
- Welche Rolle spielt ein industrietauglicher Drei-Zonen-Rohrofen bei der VOx@VACNT-Synthese? Präzise Phasen-Zustandssteuerung

Technisches Team · ThermUnits
Last updated on Jun 03, 2026
Ähnliche Produkte
Hochtemperatur 1700°C Dreizonen-Rohrofen mit Aluminiumoxid-Rohr 50 mm, 60 mm, 80 mm Außendurchmesser für Materialforschung und industrielle Wärmebehandlung
1650C Hochtemperatur-Atmosphären-Boxofen mit 65L-Kammer für fortschrittliches Materialsintern und industrielle Wärmebehandlung
1200C Muffelofen mit Fünf-Seiten-Heizung und Schiebetür, 125L Volumen, Hochtemperatur-Wärmebehandlungssystem für großformatiges Sintern und Glühen
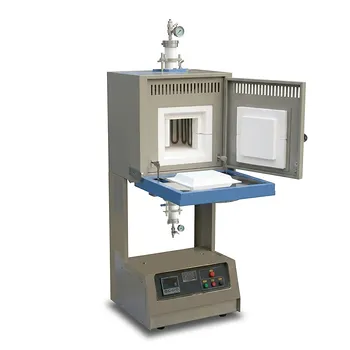
Vertikaler hybrider Hochtemperaturofen 1500°C, Aluminiumoxid-Rohr, SOFC-Brennstoffzellen-Testlabor, Wärmebehandlungs-Forschungsgerät
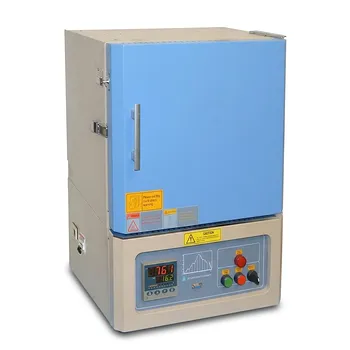
Hochtemperatur-Muffelofen 1700C für Tischaufstellung mit Aluminiumoxid-Faserisolation und 3,6L Kamervolumen für Präzisionssintern und Wärmebehandlung
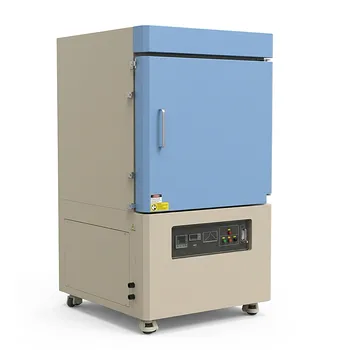
Industrieller Großraum-Kammerofen 1700°C 216L Hochtemperatur-Muffel-Sinteranlage
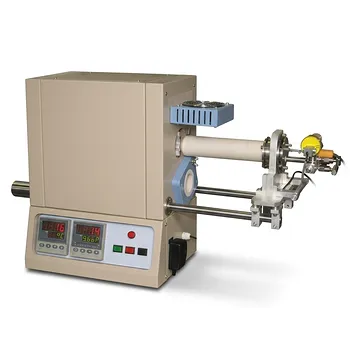
Hochtemperatur-Rohrofen 1500°C mit Schiebebünden und 50 mm Außendurchmesser für schnelle thermische Verarbeitung – schnelles Heizen und Kühlen
1750C Tisch-Muffelofen 3,6L Hochwertige Molybdändisilizid-Heizelemente Labor-Wärmebehandlungsausrüstung
Hochtemperatur-Muffelofen mit Legierungskammer für Entbinderungs- und Sinteranwendungen
Hochtemperatur-Vertikal-Tiegelofen mit 22L Heizkammer und 1200°C Maximaltemperatur
Siliziumkarbid SiC Heizelemente für industrielle Elektroöfen
Hochtemperatur-Kammerofen 1600°C mit 3-Zonen-Bodenbeschickung, 72L Volumen und Schnellbearbeitungskammer
Hochtemperatur-1700C Tischrohrofen mit 5-Zoll-Heizzone, hochreinem Aluminiumoxidrohr und Vakuumdichtungsflanschen
Hochtemperatur-Kammerofen mit Bodenbeschickung für schnelle thermische Prozesse, 1700 °C, 40 l Fassungsvermögen
Hochtemperatur-Labor-Muffelofen 1500°C, 3,6L Aluminiumoxidfaser-Kammer, programmierbare Steuerung, Sintern, Glühen, Karbonisierung, thermisches Verarbeitungssystem
Großer 1700°C Hochtemperatur-Muffelofen für den Labortisch mit 19L Kammer für fortschrittliches Sintern und Glühen von Materialien
Kompakter Hochtemperatur-Muffelofen 1700 °C mit 30-Segment-programmierbarem Regler und 1,7-Liter-Kammer
Hochtemperatur-Tischmuffelofen 1700°C 10L Kammer Aluminiumoxidfaser-Isolierung MoSi2 Heizelemente
Hochtemperatur-Wirtschaftswasserstoff-Gas-Kammerofen 1600°C Atmosphärengesteuertes Wärmebehandlungssystem 65L Kapazität